Tóm tắt nhanh
- PLA và PETG cần profile riêng trong slicer, không chỉ khác nhiệt độ đầu phun mà còn khác cách làm mát.
- Khi PETG bị kéo sợi, kiểm tra độ ẩm trước khi liên tục tăng retraction hoặc mua đầu đùn mới.
- Bắt đầu từ preset đúng máy và filament, thay từng thông số rồi so sánh bằng mẫu hiệu chuẩn.
- Giữ preset gốc làm phương án dự phòng; lưu bản đã chỉnh theo vật liệu và thương hiệu.
Máy in chạy PLA ổn nhưng đổi sang PETG lại bị tơ nhựa không đồng nghĩa phần cứng đã đến giới hạn. Nếu vẫn giữ cấu hình cũ rồi chỉ tăng nhiệt đầu phun, người dùng chưa xử lý hết những khác biệt giữa hai vật liệu. Việc cần làm trước là tách profile trong slicer, tức bộ thiết lập dùng để chuyển mẫu 3D thành lệnh in, rồi kiểm tra từng nguyên nhân thay vì nâng cấp máy theo cảm tính.
Khoanh vùng lỗi trước khi đổi thông số hay mua linh kiện
Một bản in bị kéo sợi chưa đủ để kết luận retraction đang sai. PETG dễ rỉ nhựa và tạo những sợi mảnh giữa các phần của mẫu, nhưng filament hút ẩm và nhiệt đầu phun cũng có thể góp phần gây lỗi. Chỉ tăng khoảng rút nhựa mà bỏ qua hai yếu tố này có thể khiến người dùng thử rất nhiều cấu hình nhưng vẫn không giải quyết được nguyên nhân.
Hãy kiểm tra cách bảo quản cuộn nhựa và hướng dẫn sấy của hãng trước. Khi filament đã được xử lý phù hợp, dùng preset dành cho đúng máy và loại vật liệu làm điểm xuất phát. Không nên lấy kết quả của PLA để kết luận PETG cũng phải chạy tốt với cùng quạt, nhiệt bàn và retraction.
Điều đáng ưu tiên là một phép thử có thể so sánh lại. Giữ nguyên mẫu hiệu chuẩn, ghi thiết lập trước và sau mỗi lần chỉnh, rồi xem bề mặt và độ bám lớp thay đổi ra sao. Nếu thay cả nhiệt, quạt, tốc độ lẫn khoảng rút trong một lượt, bản in đẹp hơn cũng chưa cho biết yếu tố nào thực sự có tác dụng.
Nhiệt đầu phun và quạt phải đi cùng vật liệu
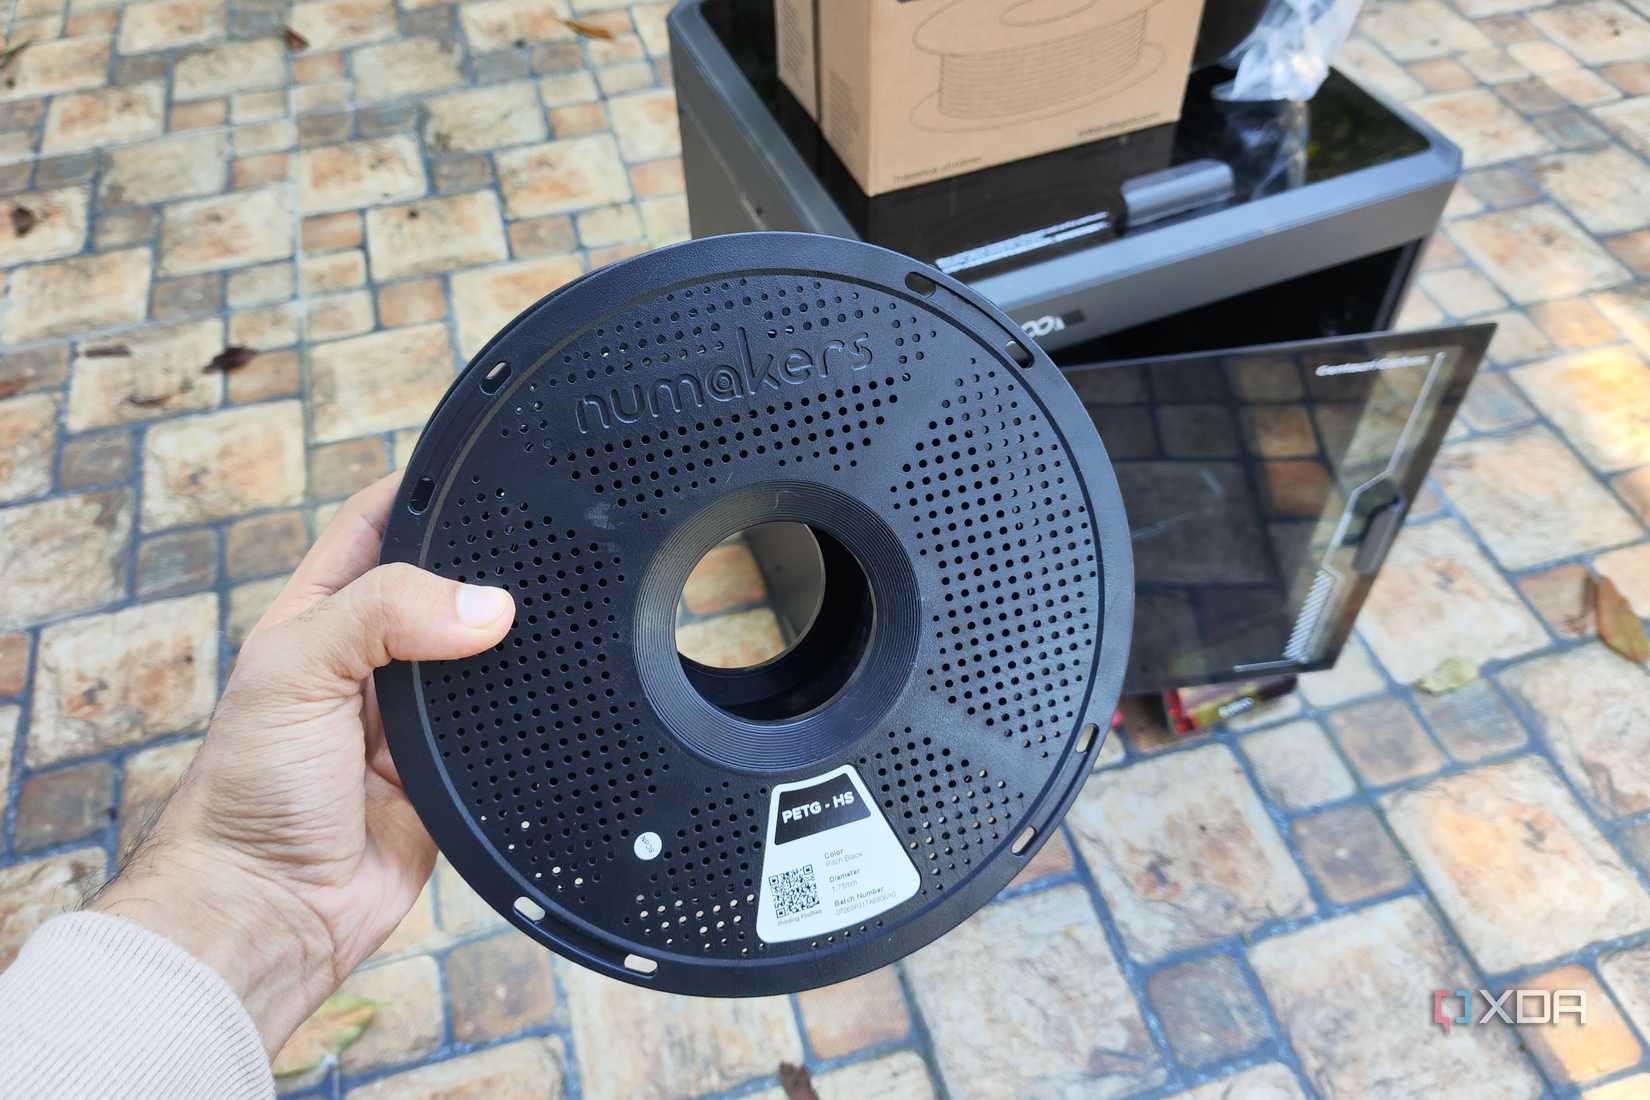
Khoảng nhiệt trên bao bì filament nên được ưu tiên hơn một con số truyền miệng. Ngay trong hướng dẫn của Sovol, bảng nhiệt đầu phun và bàn in nêu PLA ở 190–220°C, PETG ở 220–260°C; phần tổng quan lại ghi các khoảng lần lượt là 190–240°C và 230–250°C. Đây là các khoảng tham khảo trong những mục khác nhau, không phải một giá trị tối ưu cho mọi cuộn nhựa.
Ở bảng thiết lập nhiệt, Sovol đưa ra nhiệt bàn 0–60°C cho PLA và 70–90°C cho PETG, đồng thời gợi ý cặp nhiệt đầu phun/bàn khoảng 200°C/60°C và 240°C/80°C tương ứng. Dùng chúng để hiểu xu hướng PETG cần nhiệt cao hơn, còn cấu hình thực tế vẫn phải phù hợp với vật liệu, máy và bề mặt bàn đang dùng.
Quạt làm mát chi tiết cũng cần tách riêng. Sovol gợi ý PLA dùng quạt 100% sau những lớp đầu, còn PETG thường ở mức 30–50% và tắt quạt trong những lớp đầu. Các tỷ lệ này là khuyến nghị của hãng, không nên chép nguyên sang mọi thiết kế máy: cùng một tỷ lệ điều khiển chưa chắc tạo ra điều kiện làm mát giống nhau.
Với PETG, tăng quạt để bề mặt gọn hơn có thể đánh đổi độ bám giữa các lớp nếu làm nguội quá nhanh. Vì vậy, đừng chỉ chọn cấu hình theo độ đẹp của một góc nhỏ; cần xem cả việc các lớp có liên kết tốt hay không. Một mẫu nhìn sạch tơ nhưng bám lớp kém chưa phải kết quả hiệu chuẩn đạt yêu cầu.
Retraction cần hiệu chỉnh theo cụm đùn, không chỉ theo tên nhựa
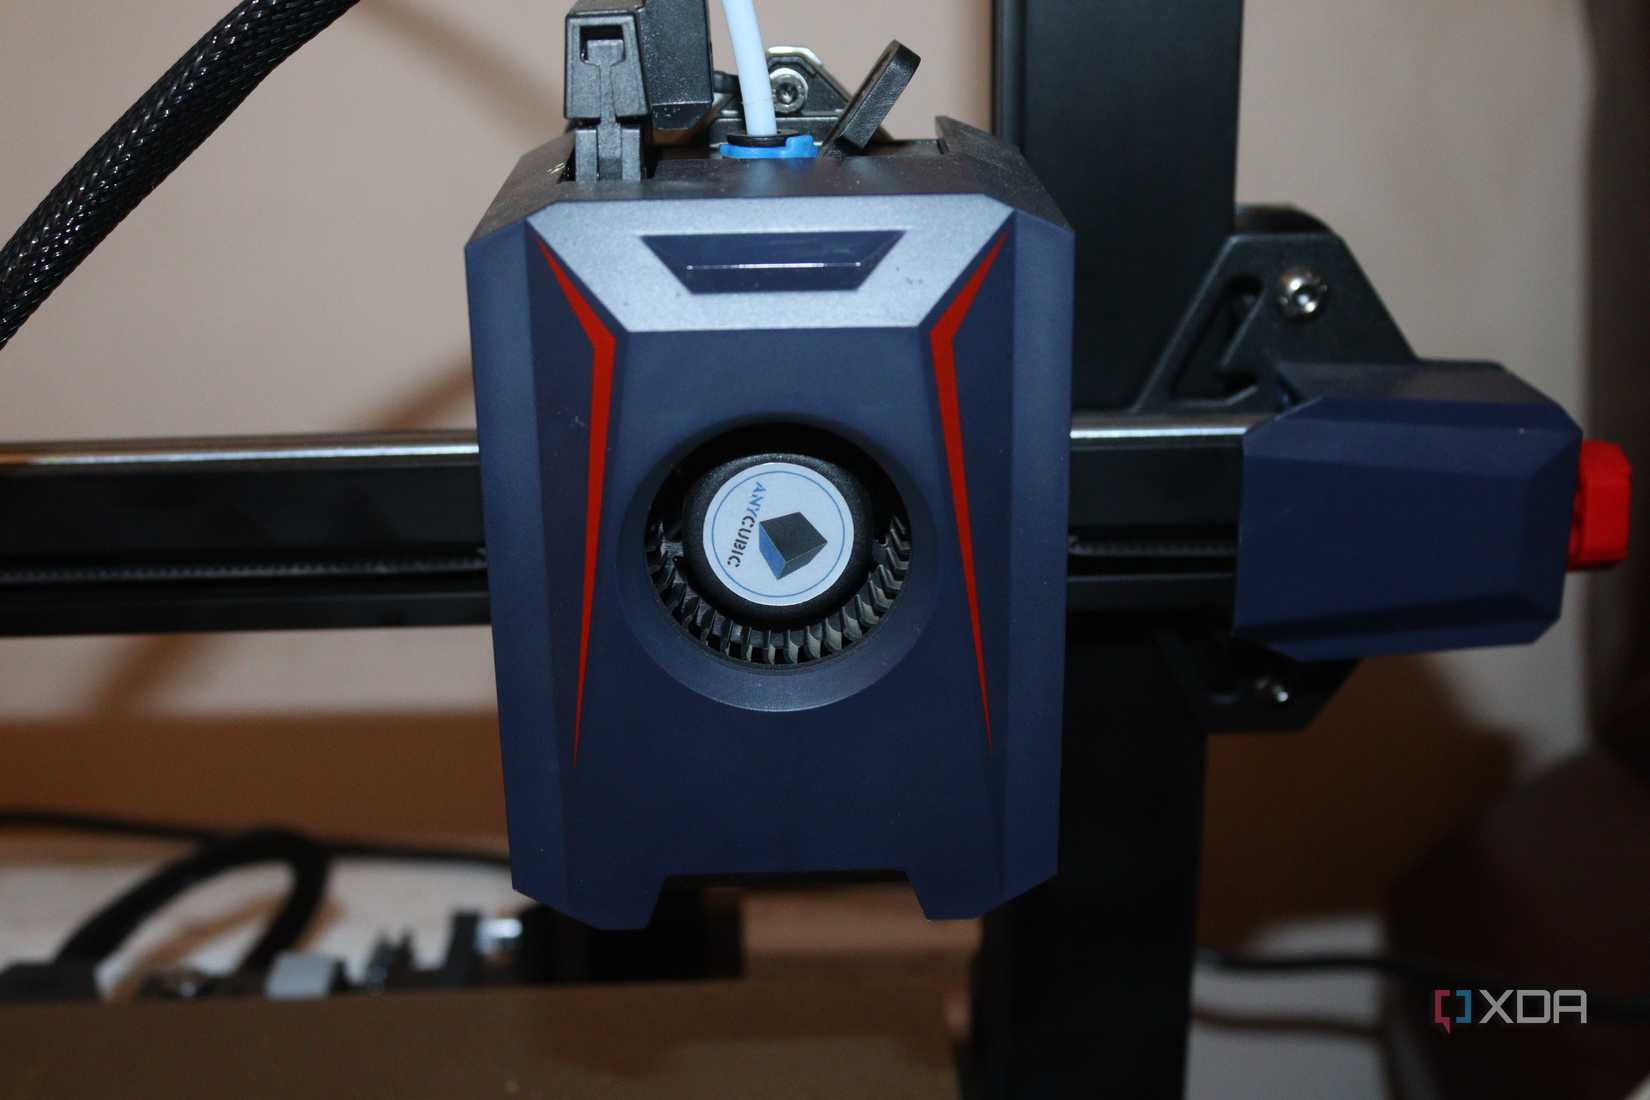
Retraction là thao tác rút nhựa khi đầu in di chuyển giữa các vùng, giúp hạn chế rỉ nhựa trên đường đi. Thông số này liên quan đến đường dẫn filament và thiết kế bộ đùn, nên việc dùng một giá trị cho cả máy Bowden lẫn máy đùn trực tiếp là cách thử thiếu căn cứ.
Hướng dẫn Sovol nêu khoảng rút 5–7 mm cho Bowden, 2–4 mm cho đầu đùn trực tiếp, ở tốc độ 35–40 mm/s. Đây là mốc tham khảo trong tài liệu đó, không phải lệnh phải đặt lại máy theo các con số này. Ưu tiên preset và giới hạn của nhà sản xuất máy, nhất là khi máy đã có cấu hình riêng cho cụm đùn đang sử dụng.
Sau khi kiểm tra độ ẩm, có thể in tháp nhiệt độ để chọn mức đầu phun phù hợp, rồi dùng mẫu kiểm tra retraction để tinh chỉnh khoảng rút và tốc độ rút. Chỉ thay một yếu tố mỗi lượt và giữ lại kết quả để đối chiếu. Tiếp đó mới thử tốc độ in nếu chất lượng vẫn chưa ổn, thay vì dồn mọi thay đổi vào cùng một bản in.
Mặt bàn cũng không nên xử lý giống nhau cho hai loại nhựa. Sovol khuyến nghị PETG dùng bề mặt nhám hoặc lớp phân cách phù hợp để tháo mẫu dễ hơn, bởi vật liệu có thể bám quá chặt. Làm sạch bàn và kiểm tra hướng dẫn bề mặt của hãng trước khi mặc định tăng độ bám; bám tốt lúc in nhưng làm hỏng bàn khi gỡ không phải một thiết lập tốt.
Lưu cả điều kiện thử để profile còn hữu ích ở lần in sau
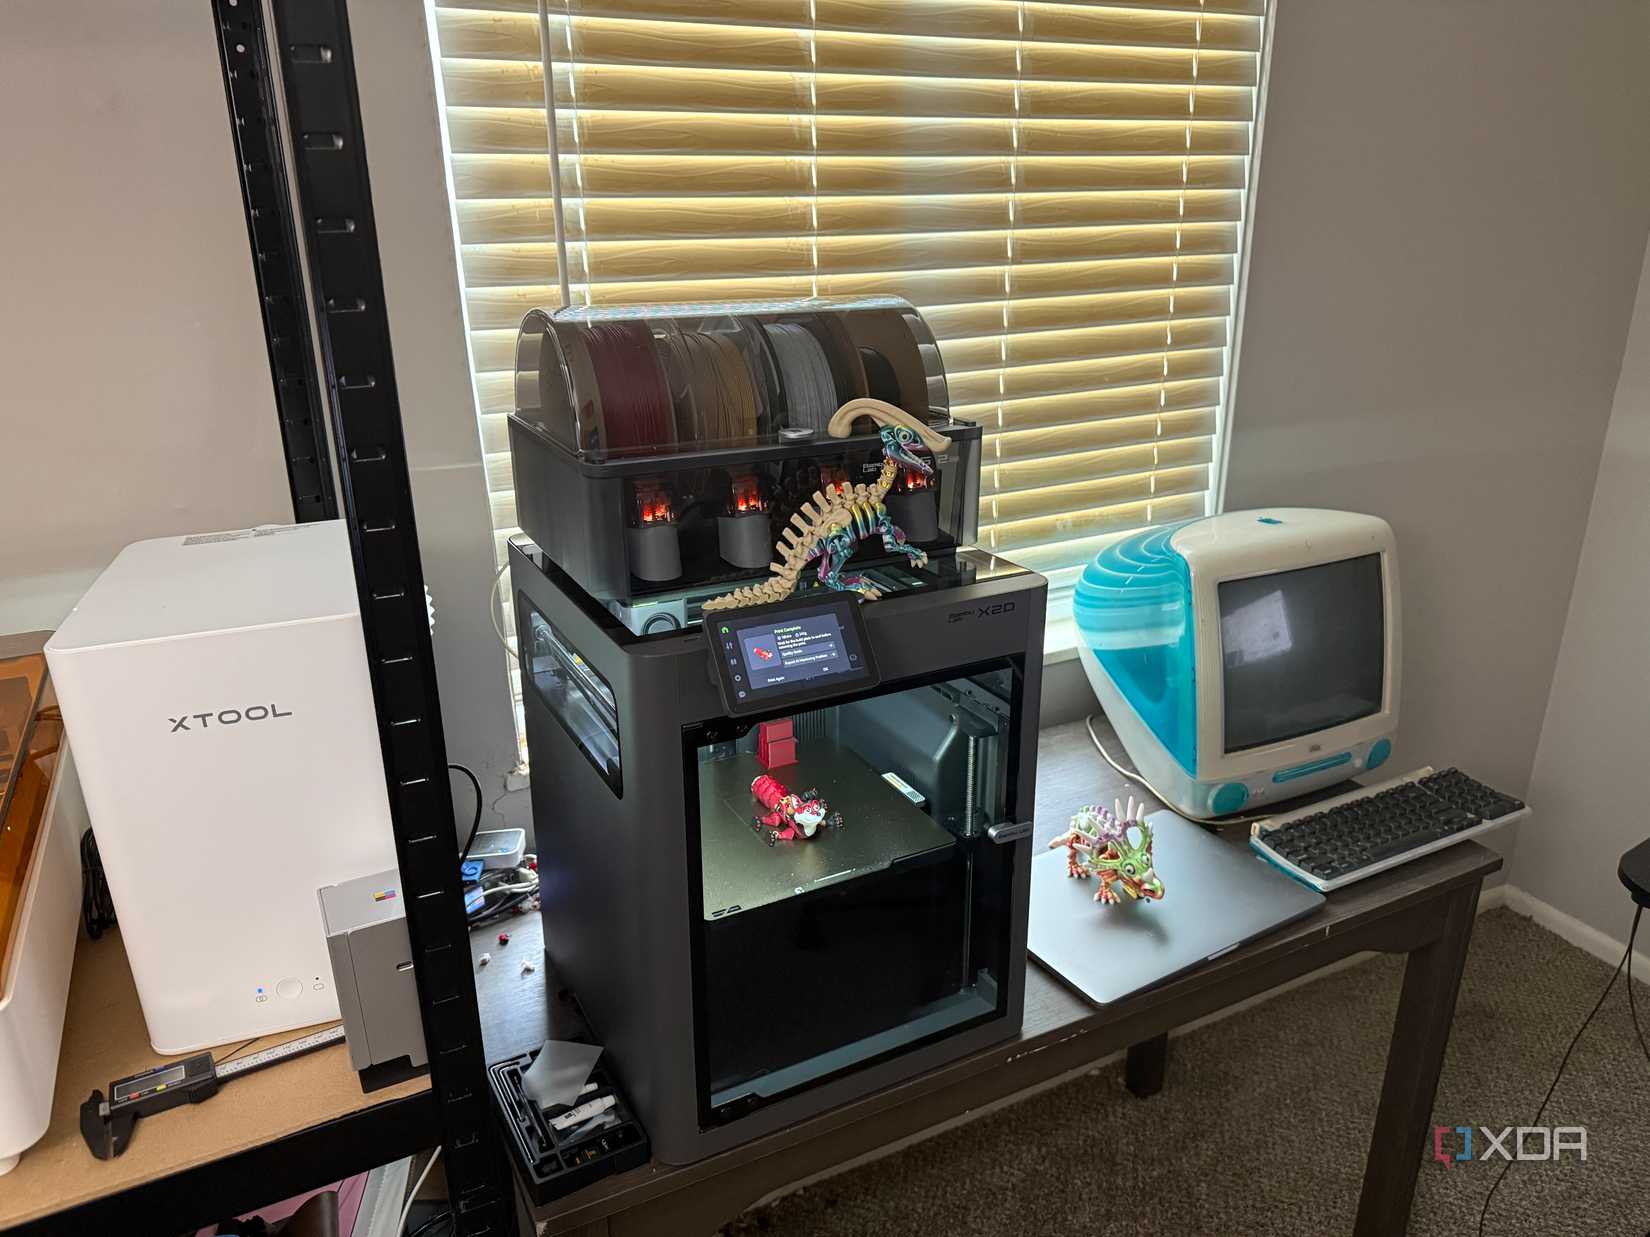
Một profile chỉ có tên PLA hay PETG vẫn dễ gây nhầm khi dùng nhiều thương hiệu. Sau khi hiệu chỉnh, đặt tên theo vật liệu và thương hiệu, thêm biến thể filament nếu cần; giữ preset gốc riêng để có đường quay lại khi thay đổi mới làm chất lượng giảm.
Nên ghi kèm loại bề mặt bàn, tình trạng sấy và máy in mở hay có buồng kín. Đây là cách phân biệt cấu hình đã ổn trong điều kiện nào với một bộ thông số được coi là đúng ở mọi nơi. Nếu đổi cuộn mà kết quả xấu đi, những ghi chép này giúp kiểm tra lại điều kiện trước khi sửa hàng loạt giá trị đã hoạt động tốt.
Trước một bản in lớn hoặc mất nhiều thời gian, chạy lại mẫu hiệu chuẩn ngắn có ích hơn việc tin tuyệt đối vào profile cũ. Hiệu chỉnh không thay thế bảo trì hay sửa lỗi cơ khí; giá trị của nó là giúp phân biệt phần nào có thể xử lý bằng cấu hình, trước khi bỏ tiền vào phần cứng.
Nguồn tham khảo: XDA Developers; Sovol3D.